條粗重量不勻率試驗
發(fā)布時間:2018-08-07 09:06
一、試驗?zāi)康模?/strong>
周期性測試生條、半熟條、熟條及粗紗的單位長度的重量及重量不勻率,并加以調(diào)節(jié)控制,減少成紗的支數(shù)偏差、減少成紗的強力偏差、提高后道的開機效率。
二、試驗周期及控制指標
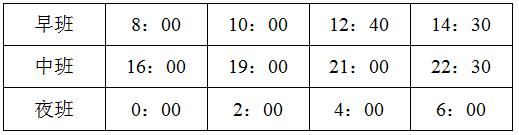
1、周期:生條每周每臺一次,頭并每日每臺一次,二并每兩個小時每臺每眼一次,粗紗每日每臺一次。
其中二并試驗時間:
2、控制指標
生條重量不勻率4、5%,熟條重量±1%,熟條重量不勻率0.95%,粗紗重量不勻率內(nèi)控1.3%,檢驗指標1.5%。
三、試驗方法:
1、 取樣
①、生條每日同品種試5臺,每天中班取樣,每臺不少于4段,總段數(shù)不少于20段。
②、半熟條、熟條每眼至少取2段,單機臺品種每眼不少于4段,重量不勻率計算不少于20段。
③、粗紗每品種每日每臺試一次,每臺前后排各取樣至少1只,同品種取樣不得少于4只,同品種試驗段數(shù)不少于20段。
2、測長、取樣后用
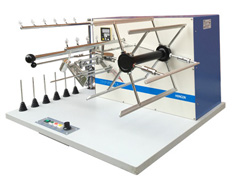
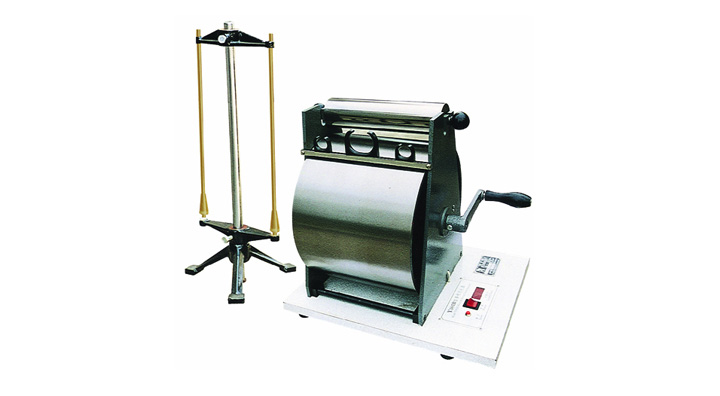
Y301條粗測長儀搖取1—2根棉條或粗紗,將棉條或粗紗喂入滾筒和壓輥間,對準起點記號,摘去不完整的部分紗條,順時針棉條搖5圈,對準起點摘斷棉條,繞成團,按機臺、眼別順序號排列。
3、稱重將排列好的棉條或粗紗團逐一稱重,精確到10毫克。
四、計算
計算棉條及粗紗的平均重量、平均差不勻率。
不勻率={2×(平均值-平均值以下平均)×平均值以下項數(shù)×100%}÷總和
五、測試結(jié)果的平定及處理
1、生條重量及重量不勻率的控制
重量重量不勻率合格機臺在前4半制品試驗記錄表(LX/8-12-3)
上簽字并加蓋合格印。
不合格機臺要及時向車間下達《不合格通知書單》(LX/8-14)整改后復(fù)試合格簽字蓋印,并備注整改措施和超標原因。
2、半熟條的質(zhì)量控制
試驗后計算半熟條的平均重量及標準干重,如兩眼的差異超過±0.4g,或同品種機臺臺差超過±0.5g,要及時向生產(chǎn)車間下達通知進行控制,排查棉卷重量的波動、運轉(zhuǎn)操作工的定臺供應(yīng)、梳棉機的機械狀況等。
3、熟條的重量控制
實際干重與標準干重差異1%,超過時增減輕重牙及冠牙,調(diào)整方法見附錄,重量不勻率超標時及時下達《不合格通知單》(LX/8-14)。
通知生產(chǎn)車間進行排查原因,并對二并重不勻進行日公布。
4、粗紗的重量控制
粗紗重不勻率超標后,1.3%—1.5%時在前紡半制品試驗記錄表(LX/8-12-3)上簽字并注明合格,大于1.6%時注明不合格,及時下達《不合格通知單》(LX/8-14),整改后復(fù)試驗合格簽字蓋章,并注明整改措施和超標原因。
試驗用到的儀器:Y301B條粗測長機
【用途】:
【技術(shù)參數(shù)】:
1.測長輪周長 1000±1mm
2.測長輪寬度 250mm
3.喂入頭數(shù) 雙頭或單頭
4.壓輥直徑 ∮62mm
5.壓輥重量 4300±50g
6.數(shù)字顯寸 0~99.9m
7.電源 AC220V 50Hz 20W
8.外形尺寸 610×485×550mm